


Demistificà u Roto Molding Cumu u prucessu trasforma a plastica


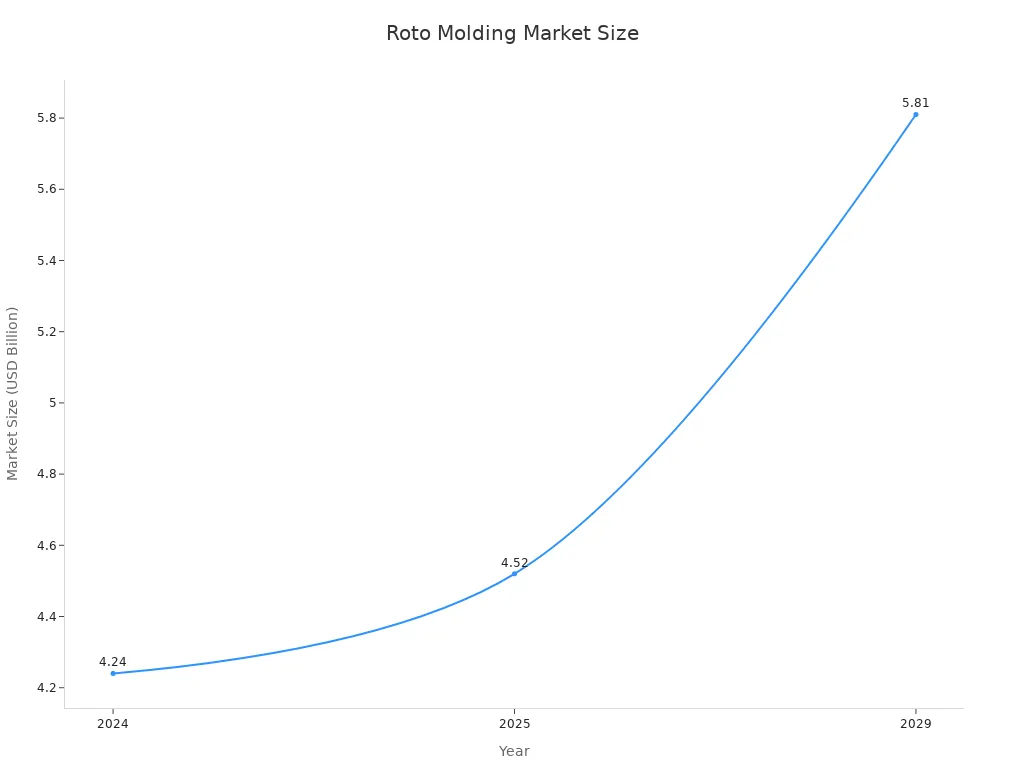
Stampaggio crea prudutti di plastica cavi è senza saldature. Utilizza u calore è a rotazione biassiale per distribuisce uniformemente a plastica fusa. Stu prucessu forma un spessore di parete uniforme senza pressione esterna. U mercatu di u rotostampaggio mostra una crescita significativa. L'esperti prevedenu chì u mercatu crescerà à un Tassu di Crescita Annuale Cumpostu (CAGR) di 5,9% da u 2023 à u 2031. A dimensione di u mercatu hè ancu in crescita:
Punti chjave
- U stampaggio rotativu produce prudutti di plastica robusti è cavi. Utilizza u calore è un stampu rotativu per creà articuli senza saldatura.
- Stu metudu offre costi di muffa bassi è permette di parechji disinni di pruduttiHè bonu per fà oggetti durevuli cum'è serbatoi è cuntenitori.
- U u prucessu dura più tempu chè altri metudi. Utilizza ancu assai energia è hà bisognu di materiali plastichi specifici.
U prucessu di stampaggio rotativu: una guida passu à passu
Caricamentu di u stampu cù polvere di plastica
U lagu Prucessu di stampaggio principia cùpreparazione di u stampuL'operai puliscenu cù cura u stampu per assicurà chì nisun contaminante ùn affetti u pruduttu finale. Dopu caricanu una quantità specifica di materiale plasticu, di solitu in forma di polvere, in una metà di u stampu. U tipu è a quantità di plastica dipendenu da a dimensione di u pruduttu è da e proprietà desiderate. L'operai misuranu precisamente a polvere per ottene u spessore di parete currettu. Dopu u caricamentu, chjudenu bè u stampu.
Riscaldamentu è Rotazione Biassiale in u Stampaggio Roto
Dopu, u stampu chjusu si move in un grande fornu. U fornu si preriscalda à temperature trà 500° F è 700° FA temperatura specifica in questu intervallu dipende da u tipu di polimeru utilizatu. Per esempiu, u polietilene richiede una temperatura diversa da quella di u nylon. Mentre u stampu si riscalda, cumencia à girà simultaneamente nantu à dui assi perpendiculari. Sta rotazione biaxiale assicura chì a polvere di plastica si rotoli è riveste uniformemente e superfici interne di u stampu. E basse velocità di rotazione, generalmente varianu da 4 à 20 giri/min, permettenu à a plastica di scioglie è di aderisce senza intoppi à i muri di u stampo. Stu muvimentu cuntinuu impedisce à a plastica di accumulassi in una zona, creendu un spessore di parete uniforme in tuttu u pruduttu.
Raffreddamentu di u Moldu è di a Parte
Dopu chì a plastica si hè cumpletamente sciolta è hà rivestitu u stampu, u stampu si move da u fornu à una stazione di raffreddamentu. Quì, u stampu cuntinueghja a so rotazione biassiale mentre si raffredda. U raffreddamentu pò esse effettuatu per mezu di diversi metudi, cumpresi l'aria, a spruzzatura d'acqua, o una cumminazione di tramindui. Per un raffreddamentu più uniforme è di qualità superiore prucessu, i pruduttori spessu cunsiglianu pins termichi.
- I pin termichi sò picculi scambiatori di calore di tubi di calore.
- Usanu una tecnulugia simplice per furnisce u raffreddamentu in zone prima inaccessibili à u raffreddamentu à l'acqua.
- I pin termichi permettenu una distribuzione più uniforme, chì porta à un pruduttu di qualità superiore. Stu raffreddamentu cuntrullatu solidifica a plastica in a forma desiderata.
Sformatura di u pruduttu finitu
Una volta chì a parte si raffredda è si solidifica, l'operai aprenu u stampu è caccianu u pruduttu plasticu finitu. Stu passu richiede attenzione, in particulare per i disinni cumplessi. Per assicurà un sstampaggio faciule di una parte, hè essenziale incorporà anguli di abbozzuQuestu hè particularmente criticu per i stampi di fusione, induve u mudellu seria difficiule o impussibile da caccià da a sabbia senza questu. In generale, hè sempre cunsigliatu d'include anguli di sformatura generosi ogni volta chì u disignu di a parte u permette. Parechje cunsiderazioni di cuncepimentu aiutanu cù u sstampaggio:
- Anguli di spruzzuIncorporate ligeri assottigliamenti in i muri verticali. Questu facilita una rimozione più faciule è prutege sia a parte sia u stampu. Questu hè cruciale induve u materiale si ritira contr'à u stampu, impedendu l'attaccamentu è a deformazione. E linee guida chjave includenu l'applicazione di sformu perpendiculare à a linea di separazione, l'usu di sformu più grande per cavità più profonde o superfici testurizate, è a garanzia di a coerenza trà caratteristiche simili.
- Anguli raggiatiAghjunghjite raggi generosi à i cantoni interni è esterni. L'anguli acuti ponu purtà à muri fini, porosità, o buchi di soffiu nantu à l'anguli interni. Puderanu ancu causà muri spessi o ponti nantu à l'anguli esterni. I raggi permettenu à a resina di distribuisce uniformemente, creendu parti più forti, riducendu a cuncentrazione di stress è migliurendu l'aspettu. L'anguli minimi d'angulu raccomandati varianu secondu a resina: Polietilene è PVC: 30°, Nylon: 20°, Policarbonatu: 45°.
- Linee di SeparazioneCuncepite u pruduttu tenendu contu di cumu u stampu si apre è si chjude. I stampi in dui pezzi sò generalmente menu cari è necessitanu menu manutenzione. Evitate di mette linee di separazione nantu à anguli acuti o bordi di cultellu; aghjunghjite sempre un raghju. Inoltre, evitate linee di separazione verticali. Per i stampi in più pezzi, cuncepiteli per aduprà sistemi di scorrimentu o cerniera per guidà l'apertura è a chiusura. Questu riduce i danni à a linea di separazione è facilita e prestazioni di l'operatore.
- RitrazioneDiverse resine anu tassi di ritirata variabili (per esempiu, .007, .025, .030, .035 in/in). I stampi in aluminiu fusu si ritiranu ancu (0,011 in/in). U prucessu di stampaggio, e zone ristrette è u tipu di rilascio di u stampo o di rivestimentu ponu tutti influenzà u ritiru. Quandu si crea una forma tonda, hè cunsigliatu di separà intornu à a circunferenza piuttostu chè attraversu ella. Una linea di separazione attraversu u tondu pò limità u ritiru di u materiale è fà chì a parte si allungi.
Vantaghji è Applicazioni di u Roto Molding

Benefici unichi di u stampaggio rotativu
U stampaggio rotativu offre parechje vantaghji distinti paragunatu à altri metudi di fabricazione di plastica. Stu prucessu eccelle per volumi di pruduzzione più bassi. Per esempiu, hè spessu megliu per fà menu di 3.000 pezzi di pruduttu ogni annuOffre una grande libertà di cuncepimentu. I pruduttori ponu creà forme cumplesse è caratteristiche intricate. Questu ùn hè spessu micca pussibule cù altri metudi cum'è u stampaggio per soffiu.
I costi di l'utensili per u stampaggio rotativu sò ancu assai più bassi. I stampi ponu esse un decimu di u costu di quelli usati in u stampaggio per soffiaggioQuestu u rende bonu per e piccule serie di pruduzzione o quandu i disinni cambianu spessu. I prudutti fatti cù u stampaggio rotativu sò assai durevuli è robusti. Anu una custruzzione senza cuciture. Questu elimina i punti debuli è rende u pruduttu più forte.
U prucessu offre una grande flessibilità. Pò pruduce pezzi di qualsiasi forma o dimensione. Pò ancu include diverse caratteristiche per migliurà u funziunamentu di u pruduttu. U stampaggio rotativu crea prudutti di alta qualità. Utilizza ancu menu materiale, ciò chì significa menu sprechi. I prudutti sò robusti, durevuli è stabili. Funzionanu bè ancu in temperature estreme. Anu una resistenza più alta di i prudutti fatti per stampaggio à soffiu o stampaggio à iniezione. Raramente mostranu difetti strutturali.
I costi iniziali di l'installazione sò più bassi. U prucessu ùn hà micca bisognu di stampi costosi o altre apparecchiature. Questu porta à un costu più bassu per pezzu. Stampaggio rotativu ùn usa micca pressioni o temperature estremamente alteQuestu simplifica a fabricazione di stampi è riduce i costi. I prudutti rotostampati necessitanu menu manutenzione. Resistenu bè à l'intemperie. Questu significa costi di riparazione più bassi è una vita di u pruduttu più longa. Sò ancu più resistenti à l'impatti è anu superfici più lisce.
U stampaggio rotativu hè assai bonu per i disinni cumplessi. Quessi disinni puderanu avè bisognu d'inserti, grafiche o traverse per a resistenza. Pò creà muri più spessi cà i prudutti stampati per soffiu. Stu prucessu hè adattatu per prughjetti dettagliati. Esempi includenu mobili per interni è esterni, dinghy à vela, serbatoi è bitte. Rende prudutti più forti è più durevuli cù muri più spessi. Funziona per tutte e dimensioni, da picculi cuntinitori di 1 litru à grandi dinghi di vela di 7 metri.
Materiali ideali per u stampaggio rotazionale
Polietilene (PE) hè u materiale u più cumunu adupratu in u stampaggio rotativu. Rappresenta 84% di u mercatuI pruduttori utilizanu diversi tipi di polietilene per diversi bisogni. U polietilene lineare à bassa densità (LLDPE) hè assai cumunu. Funziona per parechje applicazioni. U polietilene à alta densità (HDPE) furnisce una rigidità, una durezza superficiale è una tenacità più elevate. Offre ancu una maggiore resistenza chimica. U polietilene reticolato (XLPE) diventa assai più forte durante u stampaggio. Hà una migliore resistenza à l'impattu, una resistenza duttile è una migliore resistenza à e crepe da stress ambientale.
Altri materiali funzionanu ancu per u stampaggio rotazionale. Quessi includenu polipropilene, nylon, cloruru di polivinile, poliesteri è policarbonatu. Insemi, sti materiali custituiscenu circa u 15% di u mercatu.
| Polimeru | Quota di Mercatu |
|---|---|
| Polietilene | 84% |
| Policarbonatu | |
| Nylon | |
| Cloruru di polivinile | |
| Poliesteri | |
| Polipropilene | 15% (cumminatu) |
U polietilene hè ideale per u stampaggio rotazionale per via di e so numerose proprietà. Hè versatile, durevule è economicu. L'LLDPE offre una eccellente resistenza à l'impattu è flessibilità. U MDPE furnisce un bon equilibriu trà rigidità è tenacitàL'HDPE dà una rigidità, una forza è una resistenza chimica elevate. U LDPE hè ligeru è flessibileXLPE aghjusta tenacità, resistenza à u strappu è tolleranza à u calore.
Polietilene resiste à a maiò parte di i prudutti chimichi, cumpresi l'acidi è l'alcaliResiste ancu à a radiazione UV, ciò chì u rende adattatu per l'usu in esterni. I pruduttori ponu facilmente modellallu in forme cumplesse. Hà bone caratteristiche di flussu. Questu permette à a resina fusa di scorrere inseme senza pressione. Forma pezzi senza bolle. Hà ancu una larga finestra di trasfurmazione. Offre eccellente resistenza à l'impattu à bassa temperatura è bone proprietà di resistenza à u caricu. I gradi UV furniscenu una bona stabilità per l'applicazioni esterne. Hè cumpatibile cù additivi è pigmenti per culori è proprietà persunalizate.
Prodotti cumuni fatti cù u stampaggio rotativu
U stampaggio rotativu crea un larga gamma di pruduttiin parechje industrie. Fabrica diversi cuntenitori. Quessi includenu scatule refrigerate, fusti, barili, cuntenitori di spedizione è sfuse Plastica Ccuntenitori.
U prucessu hè eccellente per a fabricazione di serbatoi. I pruduttori producenu serbatoi d'acqua, chimichi, fognature, carburante, settici è di trattamentu di l'acqua. Alcuni di sti serbatoi ponu cuntene finu à 50.000 litri.
In ambienti industriali, u stampaggio rotativu produce unità di riciclaggio, alloggiamenti per soffiatori è sistemi di filtrazione dell'acqua. Crea ancu grandi recipienti di plastica, serbatoi di stoccaggio, contenitori per rifiuti sovradimensionati è bidoni cavi per a logistica. Custodie protettive è alloggiamenti industriali persunalizati sò ancu cumuni.
Per u trasportu, u stampaggio rotativu produce serbatoi di carburante diesel, cruscotti di trattori, archi di rota è pannelli di strumenti. Produce ancu condotti, carrelli di supermercati, dispositivi di mobilità, coni di plastica, è i segnali stradali. Barriere di trafficu sò un'altra applicazione cumuna.
A manipulazione di materiali prufitta di u stampaggio rotativu. Crea casse, pallet, scatule frigorifere, container di spedizione, bidoni di spazzatura, carrelli di utilità è forniture per imballaggio. I container sfusi è i fusti per materiali periculosi sò ancu fabbricati in questu modu.
U campu medicu usa prudutti stampati in roto. Quessi includenu barelle, involucri per campioni medichi, maschere d'ossigenu facciali è custodie paramedicali. I contenitori sterili, l'alloggiamenti per apparecchiature diagnostiche è e custodie di trasportu sò ancu cumuni.
In agricultura, u stampaggio rotativu produce serbatoi d'acqua è di prudutti chimichi, alimentatori per u bestiame è contenitori di pesticidi. Produce ancu attrezzi agriculi robusti è serbatoi efficienti per u trasportu di liquidi agriculi.
A custruzzione usa elementi stampati in roto cum'è lavandini, vasche da bagno, blocchi d'isolamentu termicu, rivestimenti di tombini è fosse settiche. L'industria chimica usa contenitori senza saldatura per i prudutti chimichi. Quessi garantiscenu a sicurezza è impediscenu e perdite. I sistemi idrici è sanitarii utilizanu serbatoi di almacenamiento d'acqua durevuli.
Stu prucessu hè versatile. Crea parechji prudutti essenziali per a vita quotidiana è l'industria.
Limitazioni è Cunsiderazioni per u Stampaggio Rotograficu
Capisce i vincoli di u tempu di ciclu
U stampaggio rotativu hà certe limitazioni. Un fattore significativu hè u tempu di ciclu. Un ciclu mediu dura trà 20 minuti è 90 minutiU ciclu di pruduzzione tutale pò durà da 20 minuti à parechje oreQuesta durata dipende da u dimensione è spessore di a partePer esempiu, un pruduttu grossu è grande richiede più tempu. Stu prucessu hà generalmente tempi di ciclu più longhi paragunati à altri metudiU stampaggio à soffiu finisce spessu una parte in menu di un minutuU stampaggio à iniezione cumpleta e parti in secondi à minutiU stampaggio rotativu dura tipicamente 30 minuti o più per una sola parte.
Sfide di Selezzione di Materiali
A scelta di u materiale ghjustu presenta un'altra sfida. Solu e resine cù una bona stabilità termica sò largamente utilizabiliU polietilene hè una scelta cumuna. I materiali devenu resiste à l'ossidazione quandu sò esposti à alte temperature. Anu ancu bisognu di una bona stabilità termica per evità cambiamenti strutturali durante riscaldamenti ripetuti. A resina fusa deve scorrere facilmente sottu a gravità è a rotazione biassiale. Questu assicura un spessore uniforme di u muru. L'usu di plastiche riciclate crea ancu difficultà. I materiali riciclati cuntenenu spessu impurità. Quessi L'impurità ponu dannà l'attrezzatura o indebulisce u pruduttu finaleI cicli di riscaldamentu ripetuti degradanu i plastichi riciclati. Questu riduce a so forza è a so resistenza à l'impattu.
Implicazioni di i costi di u stampaggio rotativu
A struttura di i costi di u stampaggio rotativu richiede ancu considerazione. Mentre i costi di l'utensili sò significativamente più bassi cà u stampaggio à iniezione, i costi operativi ponu esse elevati. U stampaggio rotativu hè un prucessu à alta intensità energeticaA fase di riscaldamentu richiede a maiò parte di l'energia. Questu dipende spessu da i bruciatori à gasu, ciò chì cuntribuisce à l'emissioni di CO2 è à i costi volatili di u carburante. E macchine inefficienti aumentanu e spese operative. I sistemi d'isolamentu innovativi ponu aiutà à riduce u cunsumu di gasuU cunsumu d'energia hà un impattu direttu nant'à ucostu per minutu' di pruduzzione.
U stampaggio rotativu si distingue cum'è un prucessu versatileProduce in modu consistente prudutti di plastica cavi è durevuli. U so ciclu unicu senza pressione crea pezzi cumplessi è senza saldatura cù un spessore di parete uniforme. Stu metudu hè ideale per applicazioni chì richiedenu sia resistenza sia una flessibilità di cuncepimentu significativa.
FAQ
Cumu u prucessu crea pezzi cavi?
U prucessu usa u calore è a rotazione biassiale. A polvere di plastica si fonde è riveste l'internu di un stampu rotante. Questu forma un pruduttu cavu senza saldatura senza pressione esterna.
Quali sò i principali vantaghji di stu metudu di fabricazione?
Stu metudu offre costi di strumenti bassi è una grande libertà di cuncepimentu. Produce prudutti durevuli è senza saldatura cù un spessore di parete uniforme. I pezzi sò forti è resistenu bè à l'impatti.
Quali materiali funzionanu megliu per sta tecnica?
U polietilene hè u materiale u più cumunu. Diversi tipi cum'è LLDPE, HDPE è XLPE sò aduprati. Altri materiali includenu polipropilene, nylon è PVC.